麻城市福如石业花岗岩板材加工工艺与质量控制要点
去年走访几个工地时,发现不少项目方对花岗岩板材的色差问题头疼不已——明明订单上写的是同一矿区,到场却像“拼图游戏”。这种现象在景观石材加工领域尤其常见,归根结底,是部分厂家在荒料分拣与排版环节缺乏系统管控。作为扎根麻城的花岗岩板材供应商,我们深知:**麻城市福如石业有限公司**能持续为工程石材供货项目服务,靠的不是运气,而是把质量控制拆解到每个可量化的步骤里。
荒料分拣:一切质量的起点
很多人以为切割才是加工核心,其实荒料进厂时的“体检”才决定成品上限。我们采用红外线扫描仪配合人工目检,将每块荒料的裂隙、色斑、纹理走向录入数据库。以常见的芝麻白为例,同一批荒料的密度波动若超过2.3g/cm³,就会单独分区处理——这直接关系到后续墓碑石材或异形制品的抗折强度。这块做不好,后面抛光再亮也是徒劳。
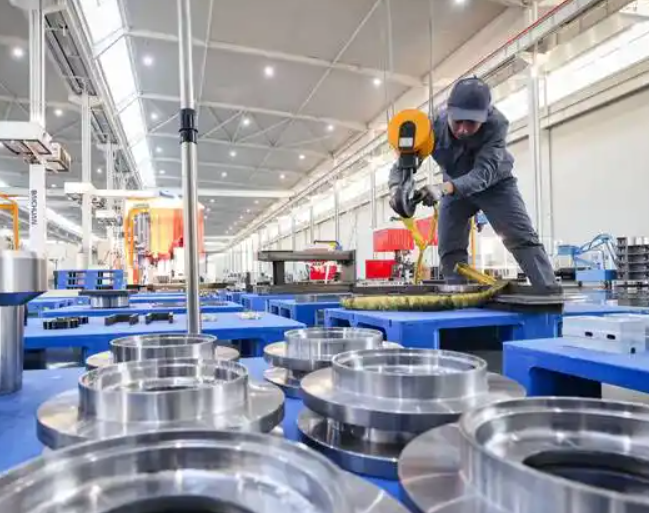
锯切与磨抛:厚度公差背后的硬功夫
工程石材供货最怕什么?规格板厚度“忽厚忽薄”。传统砂锯受温度影响,锯缝偏差常达±1.5mm,而我们引进的框架锯配合激光位移传感器,能将公差锁定在**±0.8mm以内**。磨抛环节更讲究“梯度压力”——从50目到3000目,每道磨头转速递减12%,避免板材表面出现橘皮纹。这组参数是我们在麻城本地花岗岩特性基础上反复调试得出的,直接照搬其他矿区经验往往水土不服。
对比市面常见的“快进快出”小作坊,他们通常跳过定厚工序,用树脂补胶掩盖凹坑。短期看省了工时,但紫外线照射半年后,补胶处发黄、脱落,景观石材加工的整体美感毁于一旦。我们坚持在定厚机上每片板过三遍,确保对角线误差≤1mm,这也是墓碑石材等高要求订单敢签质保协议的原因。
色差控制:从源头到成品的三级检验
全自动色差仪只能测表面,真正的色差控制靠“人机结合”。我们对每个批次的花岗岩板材进行排版编号,按色系坐标图(L、a、b值)分档,同档产品才允许拼装发货。同时,质检员会模拟现场阳光角度(45°斜射)复检,这个动作能过滤掉约7%的隐蔽瑕疵。
- 首检:荒料切割后首片必须全项检测,数据存档
- 抽检:每50片抽1片做破坏性抗弯测试,压力值≥25MPa
- 终检:打包前逐片目检,附带唯一溯源码
如果您正在为景观石材加工寻找稳定供应源,或需要定制特殊规格的工程石材供货方案,不妨来麻城矿区实地看看。我们欢迎客户带着尺子、强光手电和挑剔的眼光来验货——毕竟,石材制品定制的信任,是一块板一块板磨出来的。